Suomi
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Yhdeksän avainkohtaa teräsrakenteisten tehdasrakennusten suunnittelulle ja rakentamiselle
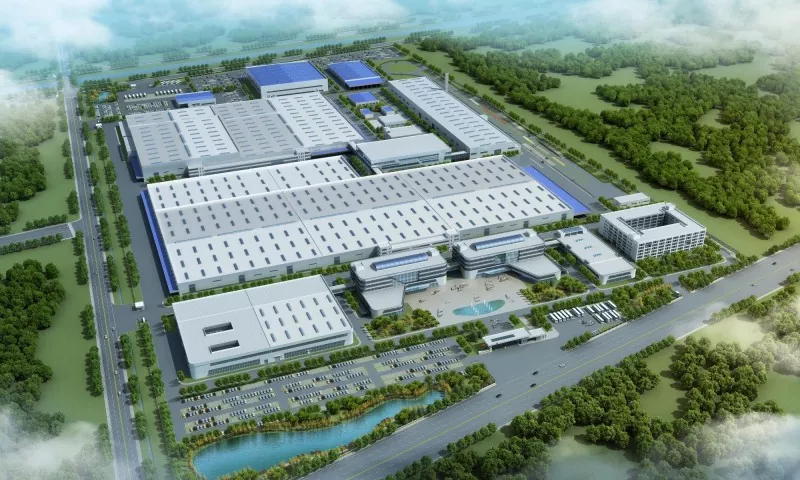
Teräsrakenteiden tehdasrakennuksetNe ovat laajalti tunnustettuja rakennustekniikassa, koska ne ovat nopeita rakentaa, omapainoltaan kevyitä, niillä on hyvä seisminen suorituskyky ja ne ovat ympäristöystävällisiä. Teollisuusrakennusten suunnittelussa ne ovat vähitellen korvanneet raskaamman teräsbetonirakenteen.
Teräsrakenteita ei ole käytetty Kiinassa pitkään aikaan, ja niiden yksityiskohtaisia suunnittelu- ja rakennustekniikoita kehitetään edelleen. Vaikka teräsrakenteisilla teollisuusrakennuksilla on monia etuja, teräksellä materiaalina on myös haittoja – esimerkiksi huono palonkestävyys ja taipumus syöpyä. Nämä tekijät tulee ottaa huomioon sekä suunnittelu- että rakentamisvaiheessa.

I. Teräsrakenteisten tehdasrakennusten tärkeimmät edut
Kuten tiivistelmässä mainittiin, tärkeimmät edutteräsrakenteiset teollisuusrakennuksetovat seuraavat. Ensinnäkin rakentamisen nopeus: teräskomponentit voidaan valmistaa massatuotantona tehtaalla; rakentaminen on yksinkertaista ja pystytys nopeaa, mikä lyhentää huomattavasti rakentamisaikaa. Toiseksi omapainon suhteen: rakennuksen rakenteellista painoa voidaan vähentää noin 30 %; Tämä on erityisen edullista kohteissa, joissa perustuksen kantokyky on alhainen tai maanjäristyksen linnoitusintensiteetti on korkea ja joissa kokonaistaloudellisuus on parempi kuin teräsbetonirakennejärjestelmien. Lopuksi ympäristönsuojelun kannalta: teräsrakenteet kuuluvat ympäristöystävällisten vihreiden rakennusjärjestelmien perheeseen; Teräs itsessään on erittäin luja, erittäin tehokas materiaali, jolla on korkea kierrätysarvo, eikä se vaadi muotteja rakentamisen aikana.
II. Piirustussuunnittelun merkitys
Piirustukset ovat rakentamisen perusta kaikissa projekteissa. Teräsrakenteisen teollisuusrakennuksen suunnitteluvaiheessa rakennusyksikön ammattiteknikot tulee järjestää suorittamaan yhteinen piirustustarkistus, jossa tarkastetaan piirustuksista "virheet, puutteet, törmäykset ja puutteet", jotta ongelmat saadaan ratkaistua ennen rakentamisen aloittamista ja piirustusongelmien vaikutus laatuun ja aikatauluun minimoidaan. Teräsrakenneprojektissa on laadittava erilliset rakennusorganisaatiosuunnitelmat valmistus- ja asennusvaihetta varten; valmistusprosessia koskevan asiakirjan tulee kattaa kunkin valmistusvaiheen prosessin ja osatuotteen laatustandardit ja tekniset vaatimukset sekä erityistoimenpiteet tuotteen laadun varmistamiseksi.
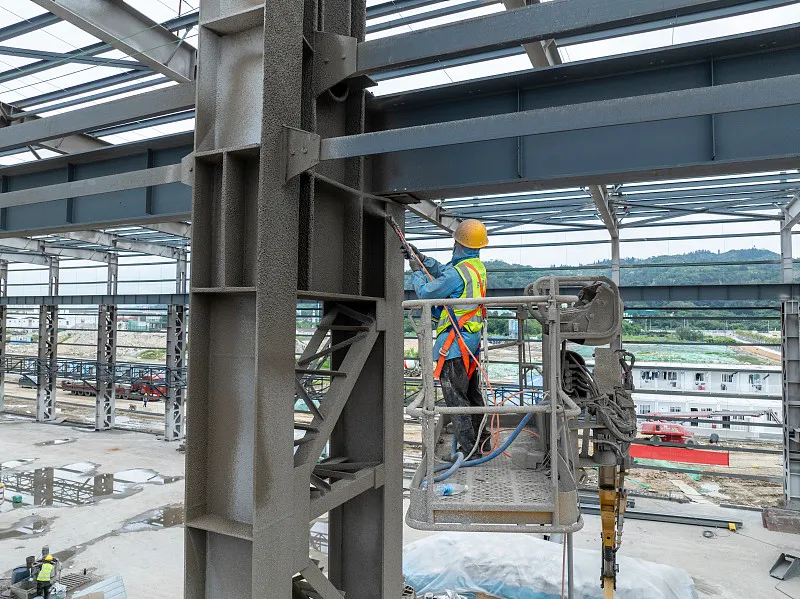
III. Kiinnitysjärjestelmän suunnitteluperiaatteet
Rakennuksen tilakäyttäytymisen varmistamiseksi, sen yleisen jäykkyyden parantamiseksi, pitkittäisten vaakasuuntaisten voimien vastustamiseksi ja siirtämiseksi, osien liiallisen muodonmuutoksen estämiseksi, puristusosien nurjahduksen välttämiseksi ja rakenteen yleisen vakauden varmistamiseksi on järjestettävä luotettava jäykistysjärjestelmä rakennuksen rakenteellisen muodon, nosturin sijoittelun, tärylaitteiden, kunkin työpajan lämpötilavyöhykkeen jännevälin ja korkeuden mukaan. Jokaisella lämpötilavyöhykkeellä tulee olla vakaa pylväiden välinen jäykistysjärjestelmä, joka on sovitettava yhteen katon sivuttaissuuntaisen vaakasuoran jäykistyksen kanssa. Alapylvään jäykistyksen sijainti on avaintekijä, joka määrittää pituussuuntaisen muodonmuutoksen suunnan ja vaikuttaa lämpöjännityksen määrään; alemman pylvään jäykistys tulee sijoittaa mahdollisimman lähelle lämpötilavyöhykkeen keskiosaa, jotta pitkittäiset osat, kuten nosturipalkit, voivat laajentua ja supistua vapaasti molempiin päihin lämpötilan muuttuessa. Kun lämpötilavyöhyke on lyhyt, yksi alemman pylvään jäykistyssarja sijoitetaan yleensä keskelle. Kuitenkin, kun lämpötilavyöhyke on pidempi kuin 150 m, vyöhykkeen sisään tulisi asentaa kaksi alemman pylvään jäykistyssarjaa pitkittäisen jäykkyyden varmistamiseksi; ne on sijoitettava mahdollisimman pitkälle lämpötilavyöhykkeen keskimmäiselle kolmannekselle, ja näiden kahden sarjan välinen etäisyys keskeltä ei saa ylittää 72 metriä liiallisen lämpörasituksen välttämiseksi.
IV. Seismisen suunnittelun avainkohdat
Teräsrakenteisen teollisuusrakennuksen seismistä suunnittelua suoritettaessa tulee huomioida seuraavat seikat. Ensinnäkin yleisen pohjaratkaisun kannalta rakenteen massa ja jäykkyys tulisi jakaa tasaisesti niin, että rakennus kuormitetaan tasaisesti ja muotoutuu koordinoidusti; epätasaista jäykkyyttä tulee välttää, koska sillä on epäsuotuisa vaikutus seismiseen suorituskykyyn. Poikittaisrakenteessa tulisi käyttää jäykkää runkoa tai runkoa, jossa kattoristikko on jäykästi liitetty pylväisiin, jotta voidaan hyödyntää täysimääräisesti teräksen kantokykyä ja vähentää poikittaista muodonmuutosta. Toiseksi teräsrakenteiset rakennukset eivät yleensä epäonnistu siksi, että osien lujuus on riittämätön, vaan siksi, että osat nurjahtaa; siksi hyvin järjestetty jäykistysjärjestelmä, joka takaa rakennuksen yleisen vakauden, on erityisen tärkeä. Lopuksi maanjäristyksen vaikutuksesta ilmenee matalasyklistä väsymystä, ja sen vaikutus rakennukseen on otettava huomioon suunnittelussa. Rakenteellisten liitosten suunnittelussa tulee varmistaa, että liitosvaurio ei tapahdu ennen kuin rakenneosat ovat joutuneet koko leikkaukseen. elementtien tulee päästää muovivaiheeseen, jotta ne voivat imeä täysin seismisen energian ja kehittää seismisen kapasiteettinsa.
V. Lämmön- ja palonkestävyyssuunnittelun merkitys
Teräsrakenteiset teollisuusrakennukseton huono palonkestävyys. Kun terästä kuumennetaan yli 100 °C, sen vetolujuus pienenee ja plastisuus kasvaa lämpötilan noustessa. Noin 250 °C:ssa teräksen vetolujuus kasvaa hieman, kun taas sen plastisuus heikkenee – ilmiö tunnetaan nimellä sininen hauraus. Yli 250 °C:n lämpötilassa teräs alkaa virua. Noin 500 °C:ssa teräksen lujuus putoaa niin alas, että teräsrakenne voi romahtaa. Siksi aina, kun teräsrakenteen pintalämpötila ylittää 150 °C, on suunniteltava lämpöeristys ja palosuojaus (yleensä lämpöä kestävillä, palosuojapinnoitteilla).
Rakentamisessateräsrakenteiset teollisuusrakennukset, syntyy monia käytännön ongelmia; tässä analysoimme vain huomattavimpia.
VI. Ankkuripulttien upottaminen rakentamisen aikana
Voidaan sanoa, että se, onko ankkuripultit kiinnitetty tiukasti, on olennaista teräsrakenteisen teollisuusrakennuksen vakauden kannalta. Ankkuripulttien tarkkuus vaikuttaa suoraan teräsrakenteen sijoitukseen. Ankkuripultit on upotettava tarkasti: akselin poikkeama ±2,0 mm ja korkeus ±5,0 mm. Ennen pilarin ankkuripulttien asentamista heijasta vaakasuuntaisen ohjausverkon jokainen akseli pilarin perustuksen yläpintaan ja sulje silmukka varmistaaksesi pulttien asennustarkkuuden; sitten merkitse sarakkeiden ulkoreunat akselien mukaan. Kun pylvään ankkuripulttien tukikehys (tuki) on pystytetty, siirrä tarvittava korkeus teräsputkirunkoon.
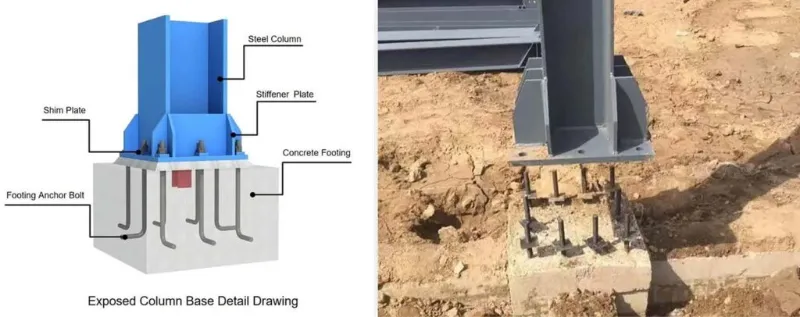
VII. Varotoimet noston aikana
Tärkeimmät varotoimet ovat seuraavat. Merkitse ensin pilarin jalan pohjalevyyn ristikkäiset keskilinjat ja ankkuripulttien keskilinjat ja puhdista pilarin pohjan leikkausreiät; kun teräspilari on paikoillaan, säädä sen korkeus ja kiristä mutterit. Toiseksi, kun teräspilarit on pystytetty yhdelle alueelle, asenna kiinnitystangot (liitososat), jotta varmistetaan pylväiden yleinen vakaus ja estetään niiden muodonmuutos, kun teräspalkkeja nostetaan. Lopuksi nosta teräspalkit: yhdistä palkkiparit ilmaan ja kiristä lujat pultit alustavasti; ensimmäinen palkki tulee kiinnittää neljällä lankalangalla, jotta se ei kallistu toiselle puolelle.
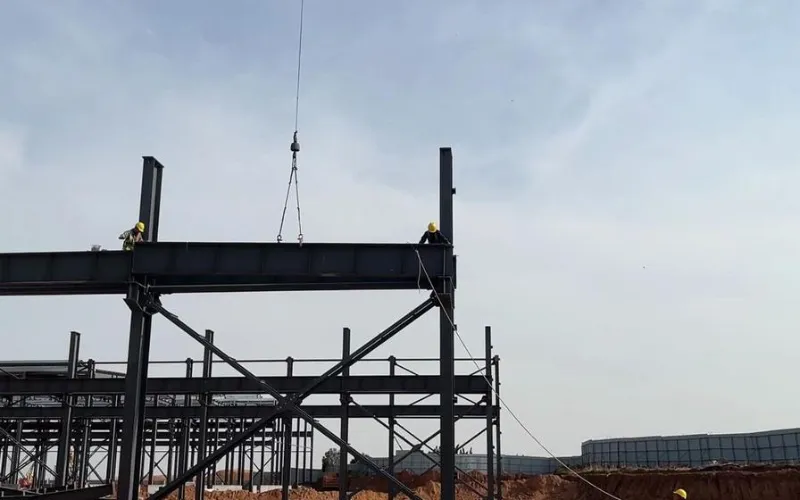
VIII. Nosturin palkkijärjestelmän asennuksen vaikeudet
Rakentamisen aikana nosturipalkit on asennettava tiukasti pylväsjäykistetystä lahdesta spesifikaatioiden mukaisesti. Kun pylväiden välinen jäykistys on asennettu ja kytketty, se muodostaa suhteellisen vakaan tilajäykkyyden yksikön; asentaminen tästä lahdesta on turvallisempaa ja varmistaa myös, että nosturin palkkien pystytys ei vaikuta pylväiden pystysuoraan. Asennuksen aikana välilevyt tulee sijoittaa nosturin palkkien alle, jossa on suuret päätepoikkeamat; nämä välilevyt on hitsattava paikoilleen nosturin palkkijärjestelmän säädön jälkeen, ja palkit on kohdistettava tarkasti ennalta asetettuja asentolinjoja vasten. Jarrujärjestelmä tulee liittää muodollisesti vasta sen jälkeen, kun nosturin palkit on säädetty ja kiinnitetty. Kun jarrulevy liitetään nosturin palkkiin lujilla pulteilla ja apuristikkoon hitsaamalla, järjestyksellä on väliä: ensin kytke jarrulevy nosturin palkkiin vahvoilla pulteilla ja suorita alkukiristys; säädä sitten apuristikkoa, hitsaa se jarrulevyyn ja kiristä lujat pultit lopullisesti; lopuksi hitsaa jarrulevy apuristikkoon. Sekä lujien pulttien kiristyksen että jarrulevyn hitsauksen tulee edetä kunkin levyn keskeltä molempia reunoja kohti, jotta levyn sisäinen jännitys vähenee.
IX. Teräsosien pinoaminen
Asennuksen helpottamiseksi teräsosat tulee pinota kohtuullisella tavalla niiden saapumisen jälkeen. Periaatteet ovat: pystyttämistä varten kiireellisesti tarvittavat komponentit pinottava suoraan paikan päällä nostojärjestystä noudattaen – ensin nostettavat päälle ja myöhemmin nostettavat alapuolelle; komponentit, joita ei kiireellisesti tarvita, tulee varastoida väliaikaisesti muualle kuin rakennuspaikalle. Pinoamisen aikana pidä pilarit ja palkit erillään ja pinoa ne akselin mukaan. Varastointipihaa tulisi hoitaa nimetty henkilöstö; komponentit on laskettava toimitusvaatimuksiin ja toimitusluetteloon, ja asiakirjat on talletettava. H-osan osat on säilytettävä pystyasennossa, ei koskaan tasaisesti. Jokainen komponentti on tuettava vähintään kahdesta kohdasta; tukipisteiden tulee sijaita noin seitsemäsosassa jännevälistä osien päistä. Pinottaessa kerroksiin enintään kolme kerrosta sallitaan; puuharkot on asetettava oikein kerrosten väliin, jotta ne pysyvät vaakasuorassa, ja tukipisteiden on oltava pystysuorassa linjassa.
Aiheeseen liittyviä uutisia
- Kuinka valita sopiva koko teräsrunkoiselle hevostallirakenteelle?
- Teräsrakenteiden kokoonpano paikan päällä + integroitu nostorakennustyönkulku + tärkeimmät huomiot
- Miksi valita kaksikerroksinen esivalmistettu teräsrunkoinen talo moderniin asumiseen?
- Kuinka teräsrakenteinen kanavaraston rakentaminen voi parantaa siipikarjatilojen hallintoa?
- "Veturityyliset" teollisuusrakennukset: Pitäisikö kolmikerroksisen toimiston olla terästä vai betonia?
- Kuinka konttitalot rakennetaan? Kuinka koota hyttisi?
Jätä minulle viesti