Suomi
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Saavutukset
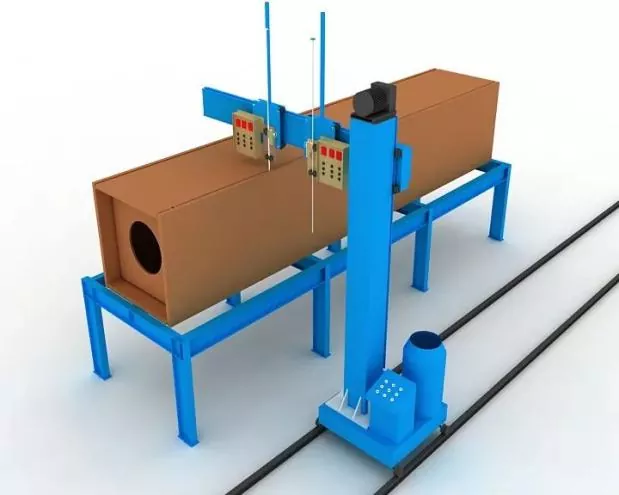
I. Yleinen layout piirustus
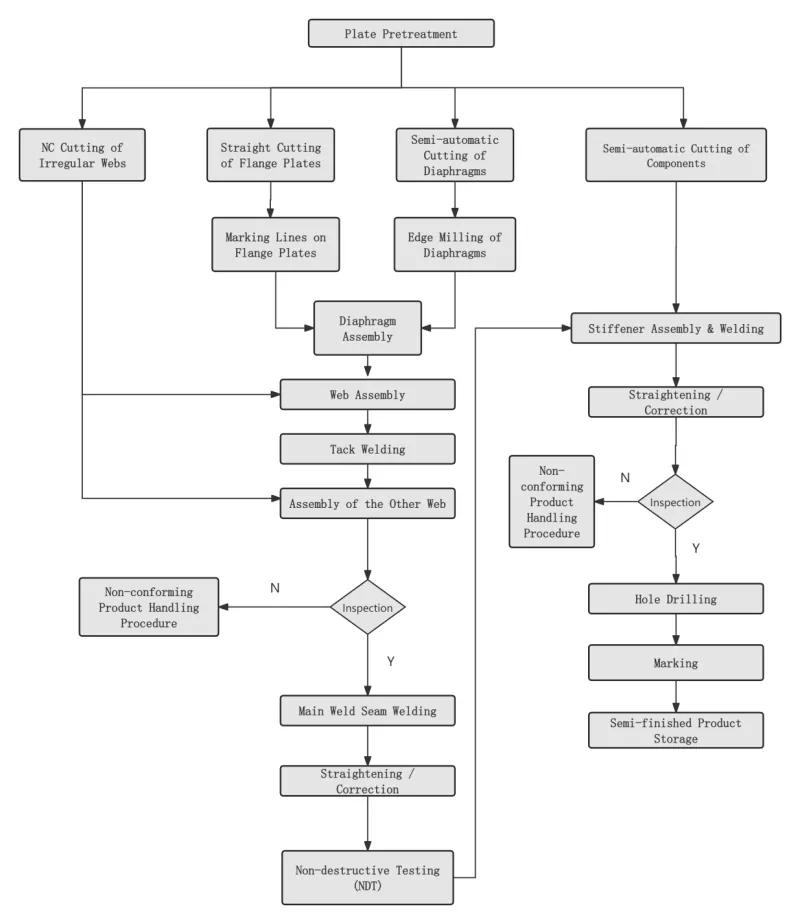
Ⅱ. Avainprosessi
|
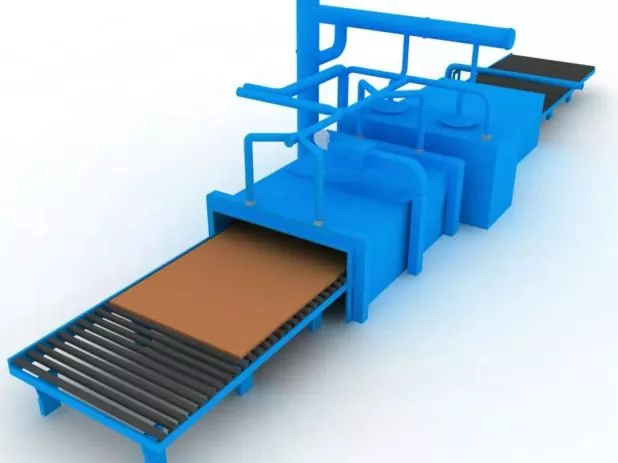
Vaihe 1 Teräslevyn pinnan esikäsittely |
Suoritetaan suunnittelu- tai prosessivaatimusten mukaisesti ennen teräslevyn peittämistä. |
|
|
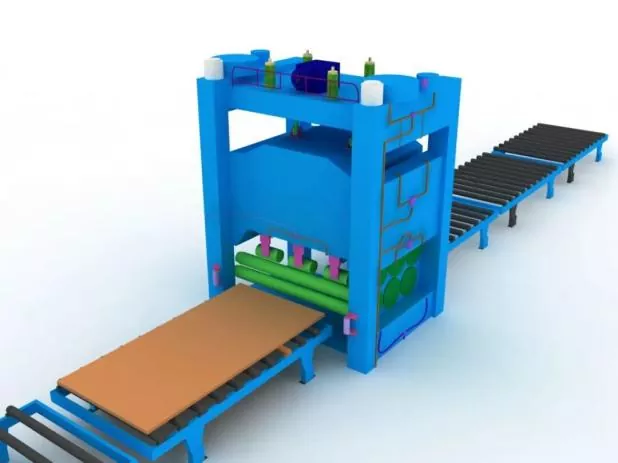
Vaihe 2 Teräslevyn oikaisu |
Kokonaisoikaisu on suoritettava teräslevyn esikäsittelyn jälkeen, jotta varmistetaan aihion tarkkuus ja vähennetään teräslevyn sisäistä jäännösjännitystä. |
|
|
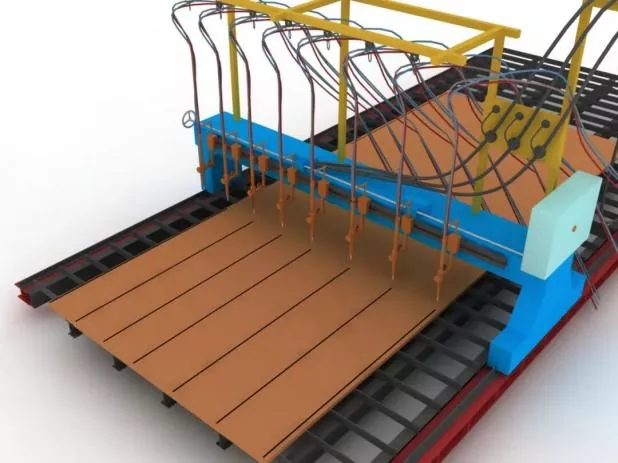
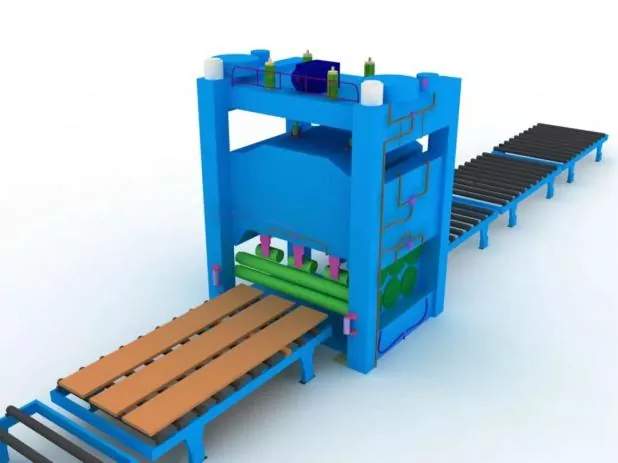
Vaihe 3 Osien leikkaaminen ja tyhjennys |
Ennen leikkaamista säädä leikkauskonetta, vahvista suuttimen malli ja tarkista ilmanpaineen vakaus. |
|
|
Leikkauksen aikana esilämmitä ensin teräslevyn leikkaussauma ja säädä tiukasti leikkausnopeutta. |
||
|
Vaihe 4 Osien toissijainen oikaisu |
Suoritetaan teräslevyn tyhjennyksen jälkeen kokoonpanotarkkuuden varmistamiseksi ja teräslevyjen sisäisen jäännösjännityksen vähentämiseksi. |
|
|
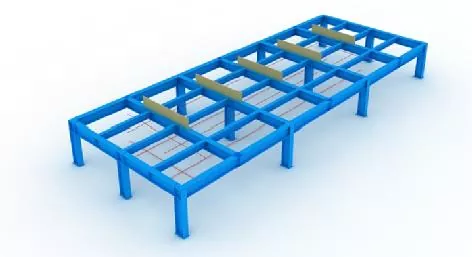
Vaihe 5 Jigien ja asetteluviivojen asettaminen |
Ennen kokoonpanoa on asetettava layout-linjat ja jigit. |
|
|
Jigiasennuksen aikana tulee varmistaa yläaukon vaakasuora taso ja riittävä jäykkyys ja lujuus. |
||
|
Kaikki jigit ja asettelulinjat voidaan ottaa käyttöön vasta, kun ne on tarkastettu ja valtuutetun henkilöstön hyväksymä. |
||
|
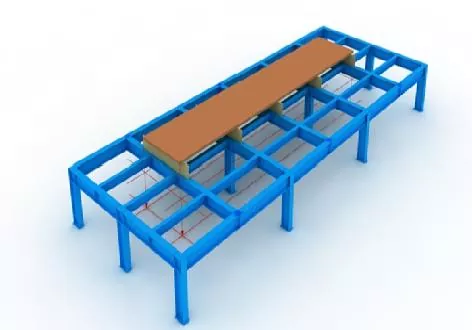
Vaihe 6 Alemman paneelin sijoittaminen |
Tarkkaan sijoiteltuna luotiosan ja asetteluviivojen mukaan. |
|
|
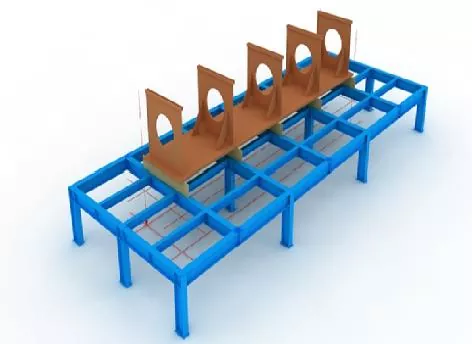
Vaihe 7 Kalvokokoonpano |
Merkitse kohdistusviivat alapaneeliin ennen kalvojen kokoamista ja poista kelluva ruoste linjojen molemmilta puolilta hiomalaikalla. |
|
|
Kun kalvot on pystytetty, kiinnitä ne siltahitsauksella. |
||
|
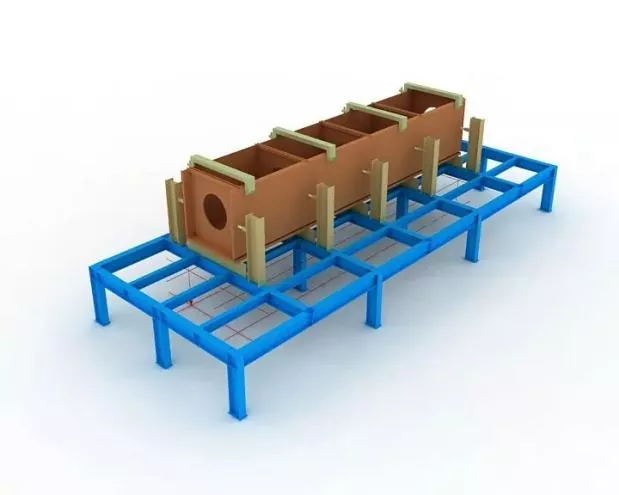
Vaihe 8 Web-kokoonpano |
Kun raina on koottu ja hyväksytty, nosta se tiukasti kalvoa vasten tunkin avulla ja kiinnitä se sitten siltahitsauksella.
|
|
|
Vaihe 9 Ylemmän paneelin kokoaminen |
Viimeistele yläpaneelin tarkka sijoittelu luotipuikolla ja kiinnitä sitten siltahitsauksella. |
|
|
Vaihe 10 Kalvohitsaus |
Kalvoissa käytetään yksipuolista sähkökuonahitsausta. |
|
|
Hitsauksen aikana sähkökuonahitsausreikien ylä- ja ala-aukkoon tulee asentaa kupariholkit valokaaren sytyttämistä ja sammuttamista varten. |
||
|
Hitsausvirtaa ja -jännitettä on valvottava tarkasti koko hitsausprosessin ajan ja kiinnitettävä huomiota radan sähkökuonahitsausalueen värimuutoksen tarkkailuun. |
||
|
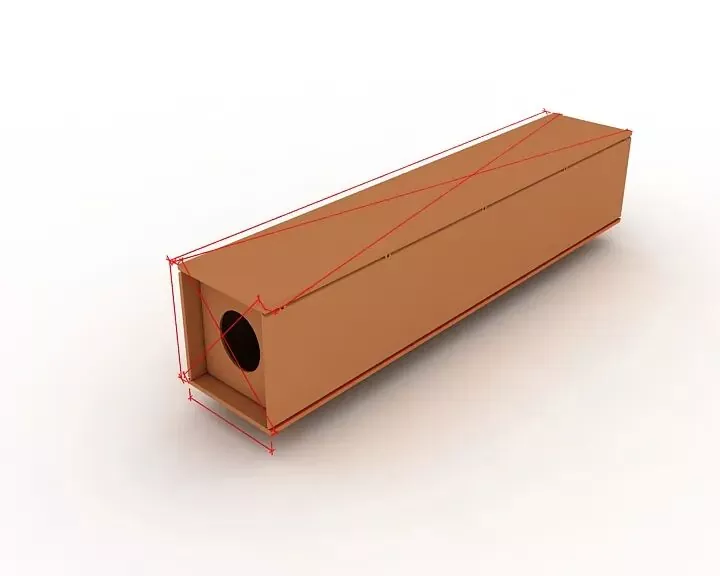
Vaihe 11 Yleinen tarkastus |
Keskity tarkastuksen aikana tarkistamaan, vastaavatko komponenttien pituus, diagonaalimitat ja päätyosan mitat suunnittelu- ja spesifikaatiovaatimuksia, ja korjaa kaikki toleranssin ulkopuoliset osat. |
|
|
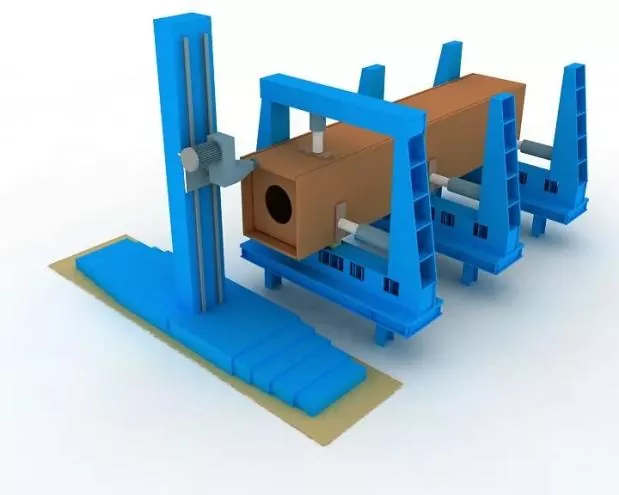
Vaihe 12 Lopeta jyrsintä |
Jyrsintä päätypinta asennuksen ja hitsauksen jälkeen. |
|
|
Takaa palkkien tasaisuus ja yhdensuuntaisuus päätypinnan ja jyrsimen välillä. |
||
|
Vaihe 13 Hiekkapuhallus ja ruosteenpoisto |
Täydellinen ruosteenpoisto hiekkapuhalluksella hitsauksen jälkeen ja siirrä sitten pinnoitusrakenteeseen. |
|
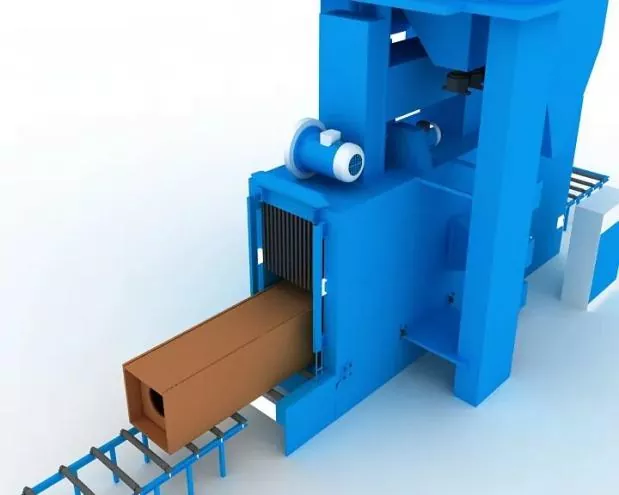
Ⅲ. Asennuksen, sijoituksen ja hitsauksen tekniset tiedot
|
Asennustarkkuus |
Kokoamisen aikana: ● Hitsauksen muodonmuutosten hallitsemiseksi on käytettävä asianmukaisia rajoituksia. ● Hitsauksen kutistumavarat ja kohtuullinen käänteinen muodonmuutos on varattava komponenttien mittojen säätelyyn ja oikean muodon varmistamiseksi. |
|
Hitsausliitosten valmistuksen ja asennuksen sallitut poikkeamat sekä rakenneosien mittatoleranssit on täytettävä teräsrakenteiden rakennuslaadun hyväksymissäännöstön (GB 50205) vaatimukset. |
|
|
Kokoonpanohitsaus |
Se toteutetaan puoliautomaattisella umpilankakaasumetallikaarihitsauksella (GMAW). |
|
Hitsaaja |
Asennustappihitsausta harjoittavilla hitsaajilla tulee olla rakennusteräsrakenteiden hitsausteknisissä käyttöehdoissa (JGJ81) määritellyt pätevyystodistukset. |
|
Kiinnityssaumojen sijainti |
Kiinnityssaumojen sijainti: Kiinnityshitsien tulee välttää muotohitsien alkua ja loppua, eikä niitä saa sijoittaa kulmiin, reunoihin, päihin tai muihin kriittisiin kohtiin, jotka ovat alttiita rakenteellisille lujuudelle ja valmistusvirheille. |
|
T-liitoksille siltahitsaus: Suoritetaan symmetrisesti molemmilta puolilta; sillä välin tarrahitsausta uran sisällä tulee välttää niin paljon kuin mahdollista. Täysi läpitunkeutumisurahitsaus: Takatalttausta, esim. takatalttausta, varten on tehtävä urahitsaus. |
|
|
Hitsaustukilevyjen sekä päälle- ja poistolevyjen asennus- ja hitsausasentojen on oltava asiaankuuluvien standardien mukaisia |
|
|
Hitsausmateriaalit |
Asennus- ja kiinnityshitsauksessa käytettävien hitsausmateriaalien tulee olla yhdenmukaisia muodollisen hitsauksen kanssa, eli on käytettävä samoja hitsausmateriaaleja kuin virallisessa hitsauksessa. |
|
Erikoislujien ja heikkolujien terästen välisessä kokoonpanohitsauksessa hitsausmateriaalit tulee valita heikkolaatuisen teräslajin mukaan. |
Aiheeseen liittyviä uutisia
- Kansallispäivän terveisiä Eihen teräsrakenteelta
- Onnistunut ensimmäinen nosto! Aasian ja Tyynenmeren Marokko-projekti, jonka toteuttaja Eihe Steel
- Pätevyysuudistus hyväksytty! Eihe laajentaa tasaisesti globaalia markkinajalanjälkeä
- EHSS-teräsrakenteiden toimitus lentoasemille ja asemille
- Keskity globaaliin kehitykseen: Shandongin teräsrakenneteollisuusyhdistys järjesti menestyksekkäästi teollisuuden kansainvälistymistä käsittelevän kokemustenvaihtokonferenssin
- EHSS isännöi yksinomaan kahdeksatta Shandongin teräsrakenteiden korkealaatuisen kehittämisfoorumia ja vuoden 2026 SSSIA:n vuosikonferenssia Qingdaossa täydellä menestyksellä
Jätä minulle viesti